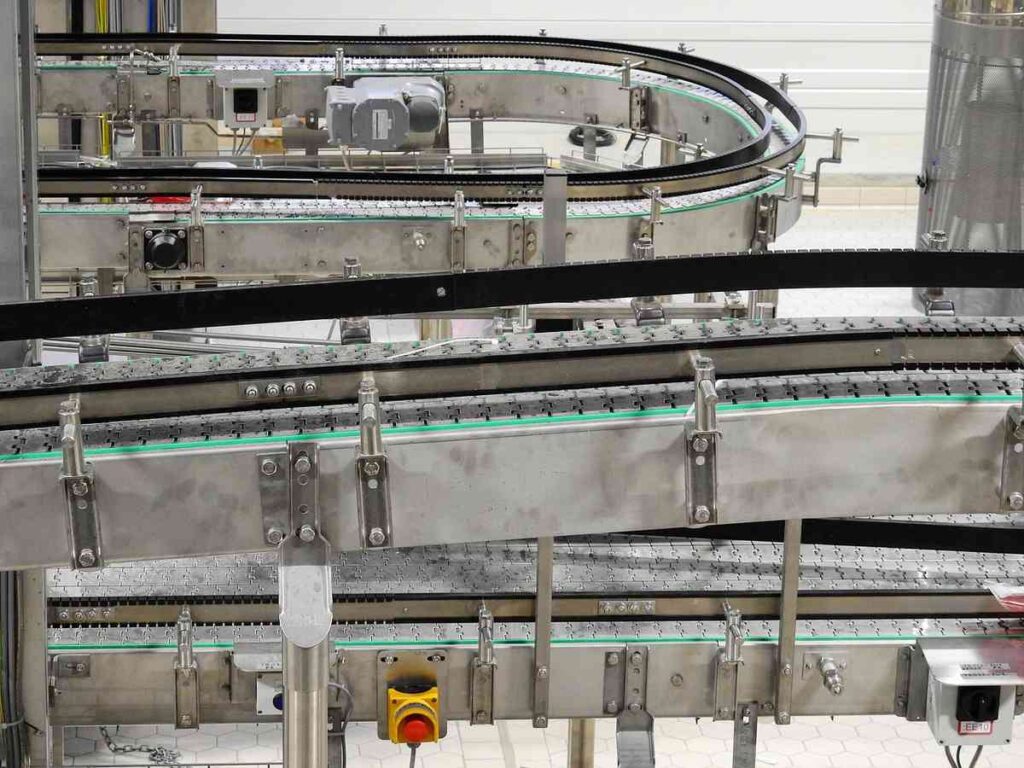
Maintenance d’une ligne de tri : tenir 99 % quand rien ne s’arrête
Maintenance d’une ligne de tri : comment tenir 99 % de disponibilité avec prédiction, niveaux d’intervention et conception pensée dès le départ pour durer.
Une ligne de tri qui tourne jour et nuit ne s’arrête pas parce qu’un technicien est passé. Elle s’arrête quand la pièce qu’on n’a pas vue venir lâche à trois heures du matin, un dimanche. C’est là que la maintenance change de nature : elle cesse d’être une intervention pour devenir une organisation, avec des équipes postées, des capteurs qui parlent avant la panne et des engagements écrits noir sur blanc. Derrière ce décor, une question simple : comment tenir une disponibilité promise quand le convoyeur ne peut jamais s’offrir de pause ?
Réparer vite ne suffit plus
Le réflexe collectif associe maintenance et dépannage. On appelle, quelqu’un vient, on repart. Sur une ligne de tri à haut débit, ce modèle tient quelques semaines, puis casse : chaque heure d’arrêt coûte en aval, et l’équipe qui court après les pannes finit par ne plus rien anticiper. Les acteurs du secteur, comme ceux que présente solystic.com, ont déplacé le curseur depuis longtemps. Ils vendent désormais un service continu, pas seulement une machine.
Un contrat réel donne la mesure du basculement. Actemium Maintenance Logistique Paris a reconduit en avril 2021 son contrat de maintenance des équipements de tri des colis et courriers du groupe La Poste, pour cinq ans.
Le périmètre mobilise 110 collaborateurs sur 15 sites clients en France, avec une présence continue durant l’exploitation : 6 jours sur 7 et 24 heures sur 24. La disponibilité minimum promise atteint 99 % de l’outil industriel. À ce niveau, la maintenance n’est plus une variable d’ajustement, elle devient une condition de production.
Cette continuité impose une discipline peu visible de l’extérieur. Les équipes se relaient, les pièces critiques sont stockées au plus près des sites, les interventions programmées se glissent dans des fenêtres calculées. Un remplacement de galet prévu à 14 heures un mardi, c’est une ligne arrêtée au pire moment ; le même geste calé sur une plage creuse ne se remarque pas. La disponibilité de 99 % ne sort pas d’un tour de magie, elle sort de cette horloge-là, réglée site par site.
Les quatre types de maintenance, remis dans l’ordre
La théorie range les interventions en familles. Quatre reviennent partout : la maintenance corrective, qui répare après coup ; la préventive, qui agit avant ; la conditionnelle, qui déclenche selon l’état mesuré ; et la prédictive, qui parie sur l’évolution d’un signal. Sur une ligne de tri, ces quatre familles cohabitent, et c’est leur dosage qui fait la différence entre un service tenu et un service subi.
La corrective garde sa place : aucune organisation n’empêche un capteur de tomber en panne. Mais sa part diminue à mesure que les autres montent. La préventive systématique, elle, se cale sur des calendriers, avec le risque de changer une pièce encore bonne.
La conditionnelle attend un seuil de vibration ou de température. Quant à la prédictive, elle analyse une tendance pour situer la défaillance à venir, ce qui demande des données propres et un modèle qui apprend.
Les types de maintenance préventive en pratique
Trois approches se partagent le terrain, et les confondre mène à des plans de charge mal calibrés. La systématique obéit à une périodicité fixe, la conditionnelle à un indicateur mesuré, la prédictive à une projection calculée sur un historique. Sur un trieur, une courroie se surveille en conditionnel, un moteur en prédictif, une graisse se pose en systématique. Le mélange n’est pas un défaut, c’est le fonctionnement normal dès que le parc grossit.
Le choix entre ces approches dépend de deux choses : le coût de l’arrêt et la connaissance qu’on a du vieillissement. Une pièce dont on ignore la courbe de dégradation se traite en systématique, faute de mieux. Un composant bien documenté peut passer en prédictif, à condition d’accepter le coût des capteurs et du traitement des données. Sur ce point, voir aussi notre article sur sacvanessa bruno.fr.
Les niveaux de maintenance, du geste simple à la refonte
Les niveaux de maintenance décrivent qui intervient et jusqu’où. Le premier niveau relève de l’exploitant : un réglage, un nettoyage, un contrôle visuel. Le deuxième demande un technicien formé, pour un échange standard. Le troisième suppose des compétences en diagnostic et une intervention sur site plus poussée. Le quatrième mobilise un atelier spécialisé, souvent hors ligne. Le cinquième touche à la conception ou à la reconstruction.
Sur les 15 sites du contrat La Poste, cette gradation devient une carte de décision. L’agent de tri signale, le technicien local tranche, l’atelier prend le relais si besoin, et le bureau d’études entre en jeu quand un défaut revient trop souvent. Une pièce qui casse régulièrement finit au niveau le plus haut, celui de la conception, et c’est là que tout se rejoint.
Quand la prédiction remonte jusqu’au bureau d’études
Actemium a déployé sur ce contrat la solution de maintenance prédictive NAOMI, modulaire et évolutive, pour surveiller les process et les équipements et éclairer la décision. Le principe est banal à énoncer et délicat à tenir : capter un signal, le comparer à une référence, alerter avant que la pièce ne casse. Ce qui change tout, c’est la remontée d’information vers ceux qui dessinent.
La Mécanique et ses Applications dispose d’un bureau d’études intégré, qui travaille sous SOLIDWORKS et intègre le retour d’expérience de son activité maintenance dans ses conceptions. Le circuit est court : une usure observée sur un site remonte, modifie une pièce, revient en production. Voilà ce que les pages qui listent les types et les niveaux ne montrent jamais, cette boucle entre le terrain et le plan.
La conception porte aussi des obligations propres. Les postes de tri de La Mécanique et ses Applications sont conçus et fabriqués pour répondre aux exigences de la norme NF X35-702, avec marquage CE et certificat de conformité fournis avec chaque équipement. L’ergonomie n’est pas un supplément d’âme, elle conditionne l’usage réel, et donc le nombre d’incidents qu’un opérateur provoque sans le vouloir.
Ce qui se décide avant la première panne
La maintenance se joue d’abord sur la table à dessin. Une trappe d’accès mal placée rallonge chaque intervention de plusieurs minutes, multipliées par le nombre de passages annuels. Un capteur logé dans une zone inaccessible transforme un contrôle en démontage. Ces détails coûtent cher, et ils se corrigent mieux avant la livraison qu’après.
- Rendre chaque point de contrôle atteignable sans démonter la moitié du bâti, c’est la première économie que personne ne compte.
- Le stock de pièces de rechange se dimensionne à partir des courbes de défaillance, pas d’une intuition.
- Combien d’interventions peuvent être déplacées en heure creuse sans gêner la production ?
- Documenter le retour d’expérience dès la première année, pour que le modèle prédictif ait de quoi apprendre.
- Former les opérateurs au premier niveau, parce qu’un signalement précis vaut mieux qu’un appel d’urgence.
Reste la question de la périodicité, souvent posée pour les installations électriques. Les intervalles varient selon l’environnement, la charge et les prescriptions applicables, donc aucun calendrier universel ne tient. Ce qui compte, c’est de fixer une fréquence argumentée, de la tracer et de la réviser à partir des incidents observés. Un plan figé depuis des années est un plan qui n’apprend rien.
Une disponibilité qui s’entretient plus qu’elle ne se promet
Tenir 99 % suppose d’accepter que la maintenance soit une affaire d’organisation autant que de technique. Le contrat de cinq ans, les 110 collaborateurs répartis sur 15 sites, la présence 6 jours sur 7 et 24 heures sur 24, tout cela forme un dispositif qui absorbe l’imprévu au lieu de le subir. La prédiction nourrit la conception, la conception réduit les pannes, et le contrat donne aux équipes le temps de travailler proprement.
Le reste tient à des arbitrages quotidiens, souvent invisibles : décaler un remplacement, garder une pièce en stock, envoyer un technicien plutôt qu’un autre. Chaque décision se prend à la lumière des données et de l’expérience accumulée. Une ligne de tri qui ne s’arrête jamais, c’est une ligne dont quelqu’un, quelque part, a organisé les pauses des autres. Jusqu’où faudra-t-il pousser la prévision avant que la panne ne devienne une simple ligne dans un tableur ?